반도체 입문 · 18강
관리도와 일상 모니터링
측정한 숫자는 어떤 잣대와 비교해야 공정이 여전히 평소와 같은지 알 수 있다. 관리도가 바로 그 잣대이며, 제품이 불량이 되기 전에 공정이 변하고 있음을 먼저 보여 준다.
학습 목표
- 관리 한계가 어디서 나오는지, 규격 한계와 어떻게 다른지 설명하고, OOC와 OOS를 구분할 수 있다.
- 아직 규격 안에 있고 관리 한계를 벗어난 점이 하나도 없어도, 왜 멈춰서 원인을 찾아야 할 수 있는지 설명할 수 있다.
- 모니터 웨이퍼, FDC, APC가 각각 무엇을 언제 보는지 말하고, 시스템이 규칙에 따라 로트마다 보정하는 것이 ‘한계 안에서는 일단 손대지 않는다’는 원칙과 왜 충돌하지 않는지 설명할 수 있다.

한 단계씩
- 공정이 안정적일 때의 자체 데이터로 관리 한계를 계산하고, 로트를 측정할 때마다 점을 찍는다. 관리 한계를 벗어나면 OOC, 규격을 벗어나야 OOS다.
이유이 잣대가 말하는 것은 ‘이 단계, 이 장비는 평소에 이런 모습’이라는 것이며, 고객이 무엇을 원하는지와는 관계가 없다. 공정의 흔들림이 충분히 작으면 OOC가 OOS보다 먼저 나타나는 경우가 많다.
하지 않으면OOS가 될 때까지 기다렸다가 처리하면 제품은 이미 불량이 됐다. 마지막으로 정상으로 측정된 뒤 같은 장비가 처리한 로트에도 문제가 있을 수 있으므로, 하나하나 추적해 되짚어야 한다.
- 한계를 벗어난 점이 없어도, 8점 연속 중심선의 같은 쪽에 있는지 본다.
이유공정이 변하지 않았고 숫자가 위아래로 대칭으로 흔들린다면, 각 점이 위에 올지 아래에 올지는 거의 반반이다. 8점 연속 아래에 있을 확률은 256분의 1에 불과하고, 위쪽도 똑같이 드물다.
하지 않으면부품이 서서히 마모되거나 약액이 서서히 소모될 때는 점 하나하나가 아직 한계 안에 있으므로, 한계를 벗어나기만 기다리면 늦게 발견한다.
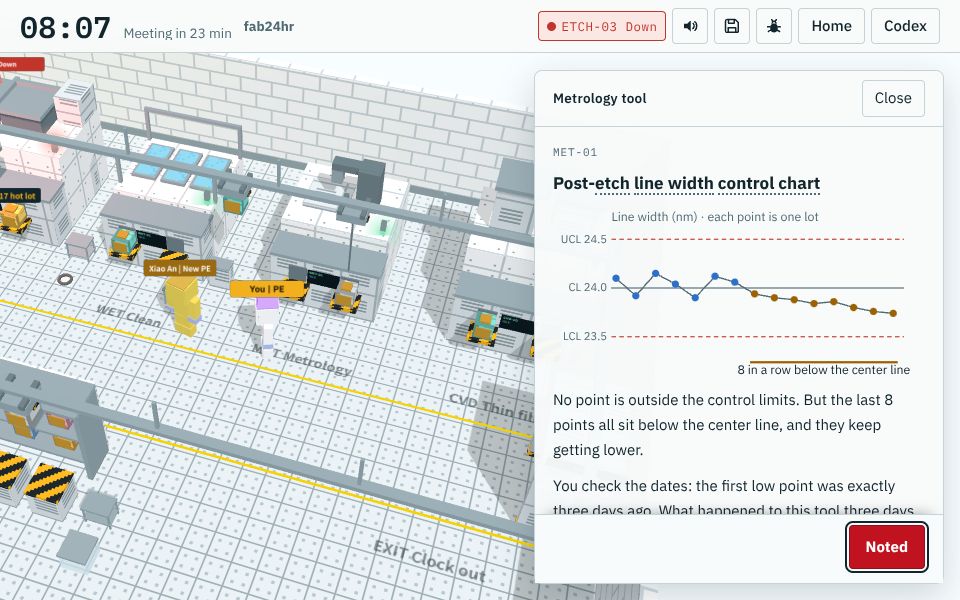
게임 fab24hr의 화면이다. 장비, 로트 번호, 인물은 모두 허구다. 게임에서 이 장면 플레이하기 → - 한계 안에서 오르내리는 작은 흔들림 때문에 즉흥적으로 장비를 조정하지 않는다.
이유그것은 수많은 작은 원인이 더해진 자연스러운 흔들림이며, 공정의 원래 모습이다. 측정값에 따른 보정은 별개다. 예를 들어 오버레이가 틀어지면 시스템이 미리 설계한 알고리즘에 따라 다음 로트의 노광 장비 위치를 조금 조정한다.
하지 않으면조금 치우친 것을 보고 즉흥적으로 손을 대면 오히려 조정할수록 더 흔들린다.
- 작업 시작 전이나 정기적으로, 출하하지 않는 모니터 웨이퍼를 먼저 한 장 돌려 측정하고 관리도에 찍는다. 한계 안에 있어야 로트를 넣는다.
이유제품 웨이퍼는 온통 패턴이어서 측정하기 어렵고, 어떤 측정 방법은 웨이퍼를 망가뜨리기도 한다. 제품을 측정할 때쯤이면 이미 여러 로트를 처리했을 수 있다.
하지 않으면장비가 틀어졌는데도 모르고 다음 고객 로트를 그대로 넣으면 로트 전체가 불량이 된다.
- 장비가 웨이퍼를 한 장씩 처리할 때마다 FDC가 센서 기록 곡선을 해당 단계의 평소 모습과 비교하게 하고, 임계값을 넘으면 사람을 부른다.
이유계측은 공정이 끝난 뒤에 몇 장만 뽑아서 하고, 모니터 웨이퍼도 일정 간격마다 한 장뿐이다. FDC는 웨이퍼마다 보기 때문에 처리하는 바로 그때 장비의 이상한 기미를 볼 수 있다.
하지 않으면두 번의 측정 사이에 장비에 문제가 생겨 센서 값이 소리 없이 임계값을 넘어도 아무도 보지 못하고, 계측에서 발견할 때는 이미 여러 로트가 지나간 뒤다.
- 장비를 수리하거나 PM을 마친 뒤, 챔버를 열었다면 먼저 리크 체크를 하고, 출하하지 않는 더미 웨이퍼 몇 장으로 시즈닝한 다음 테스트 런을 하며, 통과해야 로트를 받는다.
이유다시 조립했다고 원래와 같은 것은 아니며, PM 자체에서 실수가 생길 수도 있다.
하지 않으면방금 깨끗이 청소한 챔버 벽은 오히려 처음 몇 장을 평소와 다르게 만든다. 곧바로 로트를 받으면 틀어지는 것은 고객의 제품이다.
- 공정 조건을 하나라도 바꾸려면 먼저 변경 관리를 거친다. 무엇을 왜 바꾸는지 명확히 적고, 영향을 평가하고, 소량으로 시험 생산하고, 관련된 사람들이 검토하고 승인한 뒤에 바꾸며, 기록을 남긴다. 바꾼 뒤 처음 몇 로트의 관리도는 더 꼼꼼히 본다.
이유숫자가 조금만 달라져도 만들어지는 제품이 조금 달라질 수 있고, 때로는 웨이퍼 공정이 끝나 전기적 특성을 측정해야 드러난다. 고객이 검증한 것도 원래의 방식이다.
하지 않으면기록이 없으면 문제가 생겼을 때 어떤 변경 때문인지, 어느 로트부터인지 추적할 수 없다. 정해진 조건을 누군가 즉흥적으로 건드렸다면, 결과가 괜찮아 보이더라도 절차를 거치지 않은 변경이다.
핵심 설명
관리 한계는 공정 자신의 ‘평소’, 규격 한계는 쓸 수 있는지를 가른다
로트 하나를 측정할 때마다(예를 들어 식각 후 선폭) 관리도에 점을 하나 찍고, 시간 순서대로 오른쪽으로 늘어놓는다. 중심선은 평소의 평균이다. 관리 상한과 하한은 보통 중심선 위아래로 각각 표준편차의 3배 위치에 긋는다. 표준편차는 ‘평소에 얼마나 흔들리는가’를 재는 잣대다. 공정이 변하지 않았고 숫자의 분포가 종 모양에 가깝다면, 1,000점 가운데 한계 밖으로 나가는 것은 3점이 채 안 된다. 이 선들은 해당 공정이 안정적일 때의 자체 데이터로 계산하며, 고객이 무엇을 원하는지와는 관계가 없다. 고객이나 설계가 요구하는 범위는 규격 한계다. 관리 한계를 벗어나는 것을 OOC(관리 이탈)라고 하며, ‘평소와 달라졌다’는 뜻이다. 규격을 벗어나는 것은 OOS(규격 이탈)라고 한다. 공정의 평소 흔들림이 충분히 작으면 관리 한계가 규격 한계 안쪽에 있으므로, OOC가 OOS보다 먼저 나타나는 경우가 많다. 제품이 아직 불량이 되기 전에 공정이 변하는 것을 먼저 보는 것이다. 반대로 숫자가 평소에도 규격 밖까지 흔들린다면, 모든 점이 ‘평소와 같아도’ 규격에 맞지 않는 제품이 나온다. 이때 고쳐야 할 것은 공정 그 자체다.
한계를 벗어난 점이 없어도, 8점 연속 한쪽으로 치우치면 이상으로 본다
공정이 변하지 않았고 숫자가 위아래로 대칭으로 흔들린다면, 각 점이 중심선 위에 올지 아래에 올지는 거의 반반으로 동전 던지기와 같다. 8번 연속 뒷면이 나올 확률은 256분의 1이다. 그래서 실제로 8점이 연속으로 중심선 아래에 있다면 무언가가 변했을 가능성이 크다. 판정 규칙은 흔히 ‘여러 점이 연속으로 중심선의 같은 쪽에 있다’(흔한 기준은 8점)로 정해 둔다. 부품이 조금씩 마모되거나 약액이 조금씩 소모될 때가 그렇다. 점 하나하나는 아직 한계 안에 있지만, 점들이 줄지어 계속 같은 쪽으로 간다. 한계를 벗어나거나 심지어 규격을 벗어날 때까지 기다리면, 그동안 만든 로트를 모두 추적해야 한다. 규칙을 많이 적용할수록 일찍 발견하지만 오경보도 늘어나며, 어떤 규칙을 쓸지는 팹마다 스스로 정한다.
흔들림을 손으로 쫓지 말고, 시스템이 규칙대로 보정한다: 피드백과 피드포워드
장비는 서서히 드리프트한다. 식각 챔버 벽에 쌓이는 물질이 늘고, 연마 패드는 쓸수록 미끄러워져, 같은 설정으로 만들어도 결과가 조금씩 틀어진다. 두 번의 PM(정기 정비) 사이에 생기는 이런 드리프트는 흔히 시스템에 맡겨 규칙에 따라 로트마다 조금씩 보정하는데, 이를 APC(advanced process control, 첨단 공정 제어)라고 한다. 피드백은 방금 처리하고 측정한 자기 결과를 보고 다음 로트를 조정하는 것이다. 피드포워드는 앞 단계에서 측정한 숫자를 보고 이번 로트를 처리하기 전에 미리 조정하는 것으로, 예를 들어 막이 조금 두껍게 나왔으면 다음 단계인 CMP에서 연마 시간을 조금 늘린다. 이것은 ‘한계 안의 작은 흔들림에는 손대지 않는다’는 원칙과 충돌하지 않는다. 차이는 조정하는 방식에 있다. 사람은 점 하나가 치우친 것을 보면 치우친 만큼 손으로 조정하는데, 점 하나는 대부분 노이즈일 뿐이어서 흔들림을 한 번 더 더하는 셈이 된다. APC의 피드백은 미리 정해 둔 몇 가지 숫자만 움직이고, 여러 로트를 평균해 한 번에 조금씩만 움직이며, 쫓는 것은 같은 방향으로의 느린 드리프트다. 피드포워드가 다루는 것은 ‘들어오는 웨이퍼가 다르다’는 상황이다. 숫자가 갑자기 크게 튀면, 여전히 관리도가 잡아내고 사람이 멈춰서 원인을 찾아야 한다.
장비도 스스로 괜찮음을 증명해야 한다: 모니터 웨이퍼는 정기적으로, FDC는 웨이퍼마다
모니터 웨이퍼(컨트롤 웨이퍼라고도 한다)는 팹이 자체적으로 쓰는, 출하하지 않는 웨이퍼다. 대부분 패턴이 없는 블랭킷 웨이퍼인데, 평평해야 측정하기 쉽기 때문이다(식각이나 연마로 얼마나 제거되는지 측정하려면 막을 미리 한 층 길러 둔다). 고객 로트가 장비에 들어가기 전이나 일정한 간격마다, 평소 조건으로 먼저 한 장을 돌려 막이 얼마나 두껍게 자랐는지, 얼마나 깎였는지, 파티클이 몇 개 늘었는지 측정하고, 그 장비 전용 관리도에 점을 찍는다. 한계 안에 있어야 로트를 넣고, 한계를 벗어나거나 한쪽으로 계속 치우치면 OCAP에 따라 먼저 장비를 세운다. PM을 마친 뒤에도 출하하지 않는 웨이퍼 몇 장을 먼저 돌려 시즈닝하고, 이어서 모니터 웨이퍼로 테스트 런을 한다. 그러나 계측은 공정이 끝난 뒤에 몇 장만 뽑아서 하고, 모니터 웨이퍼도 일정 간격마다 한 장뿐이어서, 그 사이에 장비가 이미 여러 로트를 처리했을 수 있다. 그래서 장비가 웨이퍼를 한 장 처리할 때마다 센서가 압력, 온도, 전력, 가스 유량을 계속 기록한다. FDC(fault detection and classification, 이상 감지 및 분류)는 이 곡선을 해당 단계의 평소 모습과 비교해, 임계값을 넘으면 알림을 보내 사람을 부르고, 어떤 종류의 문제인지 분류한다. 부품이 실제로 고장 났는지, 마모됐는지, 아니면 센서가 잠깐 끊겼는지다. 장비도 스스로 알린다. 가벼운 주의(워닝)는 보통 계속 진행하면서 노란불을 켜고, 심각한 경보(알람)는 보통 장비가 스스로 멈추고 빨간불을 켠다.
흔한 오해
- 흔히 듣는 말규격 안에만 있으면 문제없다.
- 실제로는꼭 그렇지는 않다. OOC는 흔히 규격 이탈보다 먼저 나타난다. 제품은 아직 쓸 수 있지만 공정은 이미 변한 것이다. 출근길에 지각은 안 했지만 평소보다 한참 늦게 도착한 것과 같다. 흔히 쓰는 방법은 먼저 그 로트를 홀드하고 한 번 더 측정해 계측 장비 자체가 틀어진 것이 아닌지 확인한 뒤, 미리 정해 둔 절차(OCAP)에 따라 원인을 찾고, 마지막으로 엔지니어가 릴리스할지 붙잡아 두고 더 조사할지 결정하는 것이다.
- 흔히 듣는 말점이 조금만 치우쳐도 바로 장비를 조정하는 것이 가장 안전하다.
- 실제로는공정에는 날마다 수많은 작은 원인이 더해진 자연스러운 흔들림이 있고, 그것이 공정의 원래 모습이다. 이런 흔들림을 이상으로 여겨 조금만 치우쳐도 조정하면, 오히려 조정할수록 더 흔들린다. 관리도의 또 다른 쓸모는 언제 손대지 말아야 하는지 알려 주는 데 있다. 한계 안에서 오르내리는 것은 일단 두고, 한계를 벗어나거나 한 방향으로 늘어선 것만 원인을 찾는다.
필독
- SPC 관리도란? OOC와 OOS는 무엇이 다를까
- 모니터 웨이퍼, 컨트롤 웨이퍼, 더미 웨이퍼란? 장비는 매일 어떻게 이상 없음을 증명할까
- APC란? 팹은 계측 후 어떻게 자동으로 보정할까: 피드백과 피드포워드
- FDC란? 장비의 센서는 어떻게 쉬지 않고 감시될까
더 읽기
플레이
챕터 7 ‘급한 불 끄기’부터 시작하기: 메일함에는 판정을 기다리는 OOC 로트가 있고, 계측 장비에는 8점 연속 낮게 나온 관리도가 하나 더 있다 →
생각해 보기
- 관리도는 ‘아직 규격 안이지만 이미 평소와 다르다’고 말하고, 로트는 기다리고 있다. 릴리스하는 것과 붙잡아 두고 더 조사하는 것은 각각 누구에게 대가를 치르게 하는가?
- 관리도의 판정 규칙과 FDC의 임계값은 엄격하게 정할수록 빨리 발견하지만 오경보도 늘어난다. 너무 느슨하면 서서히 나빠지는 것을 보지 못한다. 직접 정한다면 어떻게 균형을 잡겠는가? 오경보로 여러 번 불려 간 사람은 다음에도 진지하게 보겠는가?
수업 자료: 슬라이드
이 강의의 핵심, 모식도, 장비, 토론 질문을 슬라이드 한 벌로 만들었다. 그대로 화면에 띄워도 되고, 자신의 강의 자료에 넣어도 된다.
슬라이드 다운로드(PPTX)186 KB슬라이드 다운로드(PDF)198 KB
수업과 비영리 목적이라면 무료로 쓸 수 있다. 출처는 fab24hr로 밝혀 주기 바란다. 판매하거나 자신의 저작물로 바꿔 내놓을 수는 없다. 오류가 있다면 문제 신고
이 글 인용하기‘반도체 입문 · 18강: 관리도와 일상 모니터링’, fab24hr, 업데이트. https://fab24hr.com/ko/learn/spc/