半導體入門・單元 18
管制圖與日常監控
量到的數字要跟一把尺比,才知道製程還是不是跟平常一樣;管制圖就是那把尺,讓人在東西做壞之前,先看到製程在變。
學到什麼
- 說明管制界線從哪裡來、跟規格界線差在哪,分得清 OOC 和 OOS。
- 說明為什麼還在規格內、甚至還沒有一點超出界線,也可能要停下來找原因。
- 說出監控片、FDC 和 APC 各看什麼、什麼時候看,以及系統照規則每批補正為什麼跟「界線裡先別調」不衝突。

一步一步
- 用製程穩定時自己的數據算出管制界線,每量一批點一個點:出界叫 OOC,超出規格才叫 OOS。
為什麼這把尺說的是「這一步、這台機台平常就長這樣」,跟客戶要什麼無關;製程晃得夠小時,OOC 常比 OOS 先出現。
不這樣會怎樣等到 OOS 才處理,東西已經做壞了;上次量起來正常之後,同一台機台做過的貨也可能有問題,要一批一批追回來。
- 沒有點出界,也看是不是連續 8 點落在中心線同一邊。
為什麼製程沒變、數字上下對稱地晃時,每一點落在上面或下面差不多一半一半;連 8 點都在下面的機率只有 256 分之一,上面也一樣少見。
不這樣會怎樣零件慢慢磨耗、藥液慢慢用掉時,每一點都還在界線裡,只等出界就會晚發現。
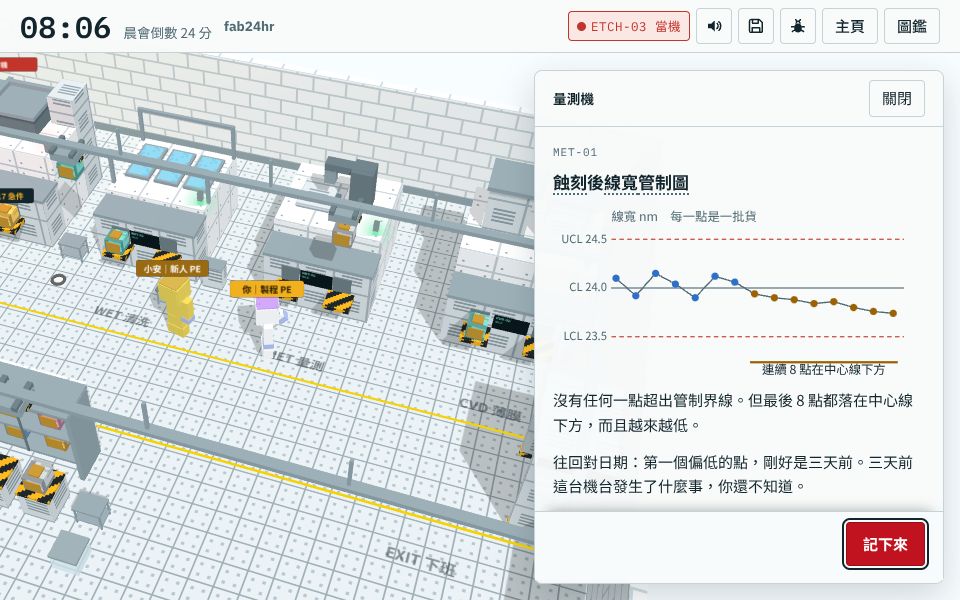
這是遊戲 fab24hr 裡的畫面,機台、批號、人物都是虛構的。 到遊戲裡玩這一段 → - 界線裡忽上忽下的小晃動,先別臨時去調機台。
為什麼那是很多小原因加起來的自然晃動,是製程本來的樣子。照量測數字的補正是另一回事:例如疊對偏了,系統照事先設計好的算法,把下一批的曝光機位置調一點。
不這樣會怎樣看到偏一點就臨時動手去調,反而越調越晃。
- 開工前或定時,先跑一片不出貨的監控片,量完點上管制圖,在界線內才放貨。
為什麼產品上滿是圖案不好量,有些量法還會弄壞晶圓;等量到產品,可能已經做了好幾批。
不這樣會怎樣機台偏了也不知道,下一批客戶的貨直接進去,一整批都做壞。
- 機台跑每一片時,讓 FDC 把感測器記下的曲線跟這一步平常的樣子比,超出門檻就叫人。
為什麼量測要等做完、只抽幾片,監控片也隔一段時間才一片;FDC 每一片都看,在做的當下就看得到機台怪怪的。
不這樣會怎樣兩次量測之間機台出了狀況,感測器的數字默默超出沒人看到,等量測發現,已經晚了好幾批。
- 機台修好或保養完,腔體打開過的先測漏,再跑幾片不出貨的假片暖機(Season)、再測機,過了才接貨。
為什麼裝回去不等於跟原本一樣,保養本身也可能出錯。
不這樣會怎樣剛清乾淨的腔壁,頭幾片做出來反而跟平常不一樣,直接接貨,偏掉的就是客戶的貨。
- 要改製程的任何一個條件,先走變更管理:寫清楚改什麼、為什麼,評估影響、小量試做,相關的人看過簽了才改,留下紀錄;改完頭幾批的管制圖看得更仔細。
為什麼數字差一點,做出來的東西就可能差一點,有時要等晶圓做完、量電性時才看得出來;客戶驗過的,也是原本那一套做法。
不這樣會怎樣沒留紀錄,出了事就查不回是哪一次改變、從哪一批開始;人臨時去動一個定好的條件,就算結果看起來沒事,也是一個沒走流程的變更。
重點講解
管制界線是製程自己的「平常」,規格界線管能不能用
每量完一批,例如蝕刻後的線寬,就在管制圖上點一個點,照時間往右排。中心線是平常的平均;管制上下限通常畫在中心線上下各三個標準差,標準差是量「平常會晃多大」的一把尺。製程沒變、數字的分布又接近鐘形時,一千點裡大約不到三點會跑出去。這幾條線是拿這個製程穩定時自己的數據算的,跟客戶要什麼無關;客戶或設計要的範圍,是規格界線。超出管制界線叫 OOC(失控),說的是「跟平常不一樣了」;超出規格叫 OOS(不合格)。製程平常晃得夠小時,管制界線落在規格界線裡面,所以 OOC 常比 OOS 先出現:東西還沒做壞,就先看到製程在變。反過來,數字平常就會晃到規格外面,每一點都「跟平常一樣」也會做出不合格的東西,這時要改的是製程本身。
沒有一點出界,連續 8 點偏一邊也算
製程沒變、數字又上下對稱地晃時,每一點落在中心線上面或下面的機會差不多一半一半,像丟銅板;連丟 8 次都是反面,機率是 256 分之一。所以真的看到連續 8 點都在中心線下面,比較可能是有東西變了。判讀規則常寫成「連續好幾點落在中心線同一邊」(常見的是 8 點),例如零件一點一點磨耗、化學液一點一點用掉:每一點都還在界線裡,整串卻一直往同一邊走。等到它出界、甚至出規格,這段時間做的貨都要追。規則用得越多越早發現,誤報也越多,用哪幾條由各廠自己訂。
別手動追晃動,系統照規則補:回饋與前饋
機台會慢慢漂:蝕刻腔壁越積越多、研磨墊越用越滑,同一份設定做出來就一點一點偏。兩次保養之間的這種漂,常交給系統照規則每批補一點,叫 APC(先進製程控制)。回饋是看自己剛做完、量到的結果,修下一批;前饋是看上一站量到的數字,這一批還沒做就先調,例如膜長得厚一點,下一站研磨(CMP)就多磨一點時間。這跟「界線裡的小晃動別去調」不衝突,差在怎麼調:人看到一點偏了,照偏多少手動調多少,可是一點多半只是雜訊,等於把晃動再加一次;APC 的回饋只動事先說好的幾個數字,把好幾批平均起來,一次只動一小步,追的是往同一邊的慢慢漂;前饋管的則是「進來的東西不一樣」。數字突然跳很多,還是要管制圖抓出來、人停下來找原因。
機台也要證明自己還好:監控片定時量,FDC 每一片都看
監控片(也叫控片)是廠裡自己的、不出貨的晶圓,多半是沒有圖案的空白片,平平的才好量(要量刻掉、磨掉多少的,先長好一層膜)。客戶的貨進機台之前,或每隔一段時間,先照平常的條件跑一片,量它長了多厚、刻掉多少或多了幾顆微粒,點上這台機台自己的管制圖:在界線內才放貨,出界或一直往一邊走,就照 OCAP 先停機。保養完,也先跑幾片不出貨的片子暖機(Season),再跑監控片測機。可是量測要等做完、只抽幾片,監控片也隔一段時間才一片,兩次之間機台可能已經做了好幾批。所以機台跑每一片時,感測器一直在記壓力、溫度、功率、氣體流量;FDC(故障偵測與分類)拿這些曲線跟這一步平常的樣子比,超出門檻就發通知叫人,再分出是哪一類問題:零件真的壞了、磨耗了,還是感測器斷了一下。機台自己也會報:輕的提醒(Warning)通常照跑、亮黃燈,重的警報(Alarm)通常自己停機、亮紅燈。
常見誤解
- 常聽到只要還在規格內,就沒有問題。
- 其實不一定。OOC 常比不合格先出現:東西還能用,製程卻已經變了,像通勤沒遲到,卻比平常慢很多。常見的做法是先把那批 Hold 住再量一次,確認不是量測機自己偏了,再照事先寫好的流程(OCAP)找原因,最後由工程師決定放行還是留著再查。
- 常聽到看到點偏一點就馬上調機台,最保險。
- 其實製程每天都有很多小原因加起來的自然晃動,那是它本來的樣子。把這種晃動當成異常,偏一點就去調,反而越調越晃。管制圖的另一半用處,就是告訴你什麼時候不要動:界線裡忽上忽下的先別理,跑出界線或排成一個方向的才找原因。
必讀
延伸
玩
從第 7 章「救火」開始:信箱裡有 OOC 的批等你判,量測機上還有一張連續 8 點偏低的管制圖 →
想一想
- 管制圖顯示「還在規格內,但已經跟平常不一樣了」,貨在等。放行和留著再查,各會讓誰付出代價?
- 管制圖的判讀規則、FDC 的門檻,訂得越緊越早發現,誤報也越多;訂得太鬆,慢慢變壞的又看不到。如果由你來訂,你會怎麼拿捏?被誤報叫去很多次的人,下一次還會認真看嗎?
上課材料:投影片
這一單元的重點、示意圖、機台與討論題做成一份投影片,可以直接投影,也可以放進自己的講義。
下載投影片(PPTX)183 KB下載投影片(PDF)314 KB
課堂與非營利可以免費使用,請註明 fab24hr;不能販售,也不能改成自己的作品。 看到錯誤?回報問題
引用這篇〈半導體入門・單元 18:管制圖與日常監控〉,fab24hr,更新。https://fab24hr.com/learn/spc/