半導体入門講座・第18回
管理図と日々の監視
測った数字は、ものさしと比べてはじめて、工程がいつもどおりかどうかがわかります。管理図はそのものさしで、不良品が出る前に、工程が変わりはじめたことを見せてくれます。
わかること
- 管理限界がどこから来るのか、規格とどう違うのかを説明し、OOCとOOSを区別できる。
- まだ規格内で、管理限界の外に出た点がひとつもなくても、止めて原因を探すことがあるのはなぜかを説明できる。
- モニターウェーハ、FDC、APCがそれぞれ何をいつ見るのかを言え、システムがルールに従ってロットごとに補正することが、なぜ「限界の内側なら動かさない」と矛盾しないのかを説明できる。

一歩ずつ
- 工程が安定していたときの自分のデータから管理限界を計算し、ロットを測るたびに1点打つ。管理限界の外はOOC、規格の外がOOS。
なぜこのものさしが示すのは「この工程、この装置のいつもの姿」で、顧客の要求とは関係ありません。ばらつきが十分小さい工程では、OOCがOOSより先に出ることが多いのです。
しないとOOSになってから動けば、もう不良ができています。前回の正常な計測のあと同じ装置で処理したロットにも問題があるかもしれず、1つずつ追いかけることになります。
- 外に出た点がなくても、中心線の同じ側に8点続いていないかを見る。
なぜ工程が変わらず数字が上下に均等にばらつくなら、各点が上に来るか下に来るかはほぼ半々で、8点続けて下に来る確率は256分の1、上も同じくらいまれです。
しないと部品が少しずつすり減る、薬液が少しずつ減るときは、どの点も限界の内側にあるので、外に出るのを待つと気づくのが遅れます。
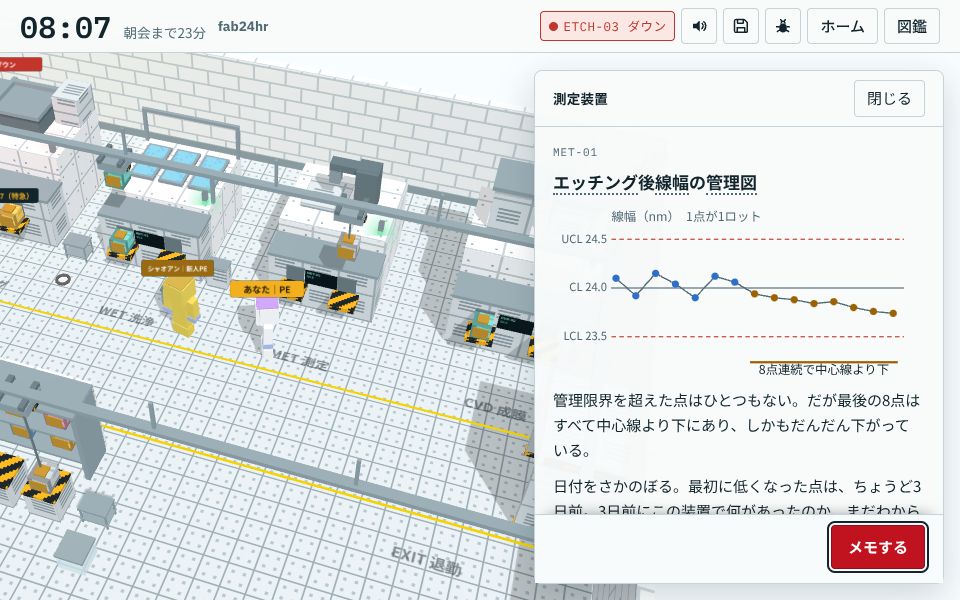
ゲーム fab24hr の画面です。装置、ロット番号、人物はすべて架空です。 ゲームでこの場面を遊ぶ → - 限界の内側の小さな上下は、その場で装置をいじらずにそのままにする。
なぜそれは小さな原因がたくさん重なった自然なばらつきで、工程のもともとの姿です。測った数字による補正は別もので、たとえば重ね合わせがずれたら、システムが前もって決めた計算どおりに、次のロットの露光装置の位置を少し動かします。
しないと少しずれるたびにその場で手で調整すると、かえってばらつきが大きくなります。
- 生産の前、または決まった間隔で、出荷しないモニターウェーハをまず1枚流し、測って管理図に打ち、限界の内側なら製品を流す。
なぜ製品はパターンだらけで測りにくく、ウェーハをだめにする測り方もあり、製品で測れたときには何ロットも流れているかもしれません。
しないと装置がずれても誰も気づかず、次のお客さんのロットがそのまま入って、ロットまるごと不良になります。
- 装置がウェーハを1枚流すたびに、センサーが記録した曲線をFDCでこのステップのいつもの形と比べ、しきい値を超えたら人を呼ぶ。
なぜ計測は処理が終わるのを待って何枚かを抜き取るだけで、モニターウェーハもしばらくおきに1枚です。FDCは1枚残らず、処理しているその場で装置の様子がおかしいことに気づけます。
しないと2回の計測のあいだに装置がおかしくなると、センサーの数字が知らないうちに外れても誰も気づかず、計測で見つかったときには何ロットも過ぎています。
- 修理やPMのあとは、チャンバーを開けたならリークチェック、出荷しないダミーウェーハを何枚か流して内壁を落ち着かせる(シーズニング)、テストランの順に進め、通ってから生産に戻す。
なぜ組み直しても元どおりとは限らず、PMそのもので間違えることもあります。
しないと掃除したばかりのチャンバーでは最初の数枚がいつもと違う仕上がりになるので、すぐ製品を流せば、ずれるのはお客さんのウェーハです。
- 工程の条件を1つでも変えるときは変更管理を通し、何をなぜ変えるかを書き、影響を評価し、少量で試し、関係する人が確認してサインしてから変えて記録を残し、変えた直後の数ロットは管理図をいつもより注意して見る。
なぜ数字が少し違えば、できるものも少し違うかもしれず、ウェーハができあがって電気的な数字を測るときにやっとわかることもあります。顧客が評価したのも、もとのつくり方です。
しないと記録がなければ、問題が起きたとき、どの変更が原因で、どのロットから始まったのかたどれません。人がその場で決まった条件を動かすのは、結果がよさそうに見えても、手順を通していない変更です。
要点の解説
管理限界は工程自身の「いつもどおり」、規格は使えるかどうか
ロットを1つ測るたびに、たとえばエッチング後の線幅を、管理図に1点打ち、時間の順に右へ並べます。中心線はいつもの平均で、上下の管理限界はふつう中心線から上下に標準偏差3つ分のところに引きます。標準偏差は「ふだんどれくらいばらつくか」を測るものさしです。工程が変わっておらず、数字が釣り鐘形に分布していれば、外に出るのは1000点に3点足らずです。これらの線は、その工程が安定していたときの自分のデータから計算したもので、顧客の要求とは関係ありません。顧客や設計が求める範囲は規格です。管理限界の外はOOC(管理外れ)で「いつもと違う」という意味、規格の外はOOS(規格外)です。工程のふだんのばらつきが十分に小さければ、管理限界は規格の内側に入るので、OOCはOOSより先に現れることがよくあります。まだ何も不良になっていないうちに、工程の変化が見えるのです。逆に、数字がふだんから規格の外までばらつくなら、どの点も「いつもどおり」なのに不合格品ができます。そのときに変えるべきは工程そのものです。
外に出た点がなくても、8点続けて片側なら異常とみなす
工程が変わっておらず、数字が上下に均等にばらついていれば、それぞれの点が中心線の上に来るか下に来るかはほぼ半々で、コイン投げと同じです。8回続けて裏が出る確率は256分の1。だから中心線の下に8点続いたら、何かが変わった可能性のほうが高いのです。判定ルールは「中心線の同じ側に何点も続く」(よく使われるのは8点)と書かれることが多く、部品が少しずつすり減る、薬液が少しずつ減っていく、といった変化をとらえます。どの点もまだ限界の内側なのに、並び全体が同じ方向へ進んでいきます。外に出るまで、あるいは規格を外れるまで待てば、その間につくったロットを全部追いかけることになります。ルールを増やすほど早く気づけますが、誤報も増えます。どのルールを使うかは工場ごとに決めます。
手で揺れを追わず、システムがルールで補正する:フィードバックとフィードフォワード
装置はゆっくりドリフトします。エッチングのチャンバー内壁には付着物がたまり、研磨パッドは使ううちになめらかになり、同じ設定でも結果が少しずつずれていきます。メンテナンスとメンテナンスのあいだのこうしたドリフトは、システムがルールに従ってロットごとに少しずつ補正することが多く、これをAPC(先進プロセス制御)といいます。フィードバックは、自分の装置で処理して測った直近の結果を見て、次のロットを直すこと。フィードフォワードは、前の工程で測った数字を見て、このロットを処理する前に合わせておくことで、たとえば膜が少し厚ければ、次の研磨(CMP)は少し長めに磨きます。これは「管理限界の中の小さな揺れは動かさない」と矛盾しません。違うのはどう調整するかです。1点が少しずれたのを見て、人が手でずれた分をそのまま戻すと、1点はたいていただのノイズなので、揺れをもう一度足すことになります。APCのフィードバックは前もって決めたいくつかの数字だけを、何ロット分かの平均をもとに少しずつ動かし、同じ方向へのゆっくりしたドリフトを追います。フィードフォワードが受け持つのは「入ってくるものが違う」ほうです。急に大きく跳んだときは、やはり管理図が知らせ、人が止めて原因を探します。
装置も自分が正常だと示す:モニターウェーハは決まった間隔で、FDCは1枚ごとに
モニターウェーハは工場自身の、出荷しないウェーハで、たいていはパターンのないまっさらなウェーハで、平らなので測りやすいのです(削れた量や磨いた量を測るものには、先に膜をつけておきます)。お客さんのウェーハを装置に入れる前に、または決まった間隔で、いつもの条件で1枚流し、膜がどれだけついたか、どれだけ削れたか、パーティクルがいくつ増えたかを測って、その装置専用の管理図に打ちます。限界の内側なら製品を流し、外れたり同じ方向へ進み続けたりしたら、OCAPに従ってまず装置を止めます。PMのあとも、まず出荷しないウェーハを何枚か流して内壁を落ち着かせ(シーズニング)、それからモニターウェーハでテストランをします。ただ、計測は処理が終わるのを待って何枚かを抜き取るだけで、モニターウェーハもしばらくおきに1枚なので、そのあいだに装置はもう何ロットも処理しているかもしれません。そこで装置がウェーハを1枚流すたびに、センサーが圧力、温度、電力、ガス流量を記録し続け、FDC(故障検知・分類)がその曲線をこのステップのいつもの形と比べます。しきい値を超えたら人を呼ぶ通知を出し、どの種類の問題か、つまり部品が本当に壊れたりすり減ったりしたのか、センサーの信号が一瞬途切れただけなのかを見分けます。装置自身も知らせます。軽いワーニングならたいてい動き続けて黄ランプ、重いアラームならたいてい自分で止まって赤ランプです。
よくある誤解
- よく聞く規格内に収まっていれば、問題はない。
- 実はそうとは限りません。OOCは不合格より先に現れることがよくあります。製品はまだ使えても工程はもう変わっていて、遅刻はしていないのに、いつもよりずっと遅く着いた通勤のようなものです。よくあるのは、まずそのロットをホールドして測り直し、計測装置のずれではないことを確かめてから、前もって書いておいた手順(OCAP)に沿って原因を探し、最後にエンジニアが次の工程へ通すか、ホールドしたまま調べるかを決めることです。
- よく聞く点が少しずれたら、すぐ装置を調整するのがいちばん安全だ。
- 実は工程には毎日、たくさんの小さな原因が重なった自然なばらつきがあり、それが本来の姿です。そのばらつきを異常と見なして、少しずれるたびに調整すると、かえってばらつきが大きくなります。管理図のもう半分の役目は、動かないほうがいいときを教えることです。限界の内側の上下はそのままにし、限界を出たり、一方向に並んだりしたときだけ原因を探します。
必読
- SPCの管理図とは? OOCとOOSはどう違う?
- モニターウェーハ、ダミーウェーハとは? 装置は毎日どうやって「いつもどおり」を確かめるのか
- APCとは? 測ったあと自動で補正する仕組み:フィードバックとフィードフォワード
- FDCとは? 装置のセンサーは、どうやってずっと見張られているのか
関連
遊ぶ
第7章「火消し」から:OOCのロットが判断を待ち、計測装置には中心線の下に8点続いた管理図がある →
考える
- 管理図が「まだ規格内だが、いつもと違う」と示し、ロットが待っています。次の工程へ通した場合と、ホールドしたまま調べる場合、それぞれ誰が代償を払いますか?
- 管理図の判定ルールもFDCのしきい値も、厳しくするほど早く気づけますが、誤報も増えます。ゆるすぎれば、ゆっくり悪くなるものが見えません。あなたが決めるなら、どこで線を引きますか? 誤報で何度も呼ばれた人は、次も真剣に見るでしょうか?
授業の教材:スライド
この回の要点、図、装置、問いをまとめたスライドです。そのまま投影することも、自分のプリントに入れることもできます。
スライドをダウンロード(PPTX)187 KBスライドをダウンロード(PDF)306 KB
授業や非営利の目的なら無料で使えます。fab24hrと明記してください。販売することや、自分の作品として使うことはできません。 誤りを見つけたら報告
この記事を引用する「半導体入門講座・第18回:管理図と日々の監視」fab24hr、更新。https://fab24hr.com/ja/learn/spc/